五金件除油除锈自动化超声波清洗线工艺配置详解
五金件清洗的痛点:除油除锈为何必须走向自动化
在五金加工车间里,最让人头疼的往往不是机加工精度,而是清洗环节。传统的槽浸式清洗,工人拿着吊篮在除油槽、除锈槽、水洗槽之间来回倒腾,不仅劳动强度大,而且酸雾挥发、药剂消耗、品质波动都是老大难问题。尤其遇上批量大、形状复杂的冲压件或紧固件,人工清洗的节拍根本跟不上产线需求。这正是自动化清洗替代人工作业的根本驱动力——不是“想不想升级”的问题,而是“不升级就卡脖子”的硬约束。
宁波清大超声科技在服务数百家五金企业后,总结出一条经验:超声波清洗线的工艺配置,绝不是把几个槽子串起来那么简单。它需要根据工件材质、油污类型、锈蚀程度、产能节拍来定制化设计,否则再贵的设备也洗不干净。
工艺链的核心逻辑:除油槽、除锈槽与超声场的协同
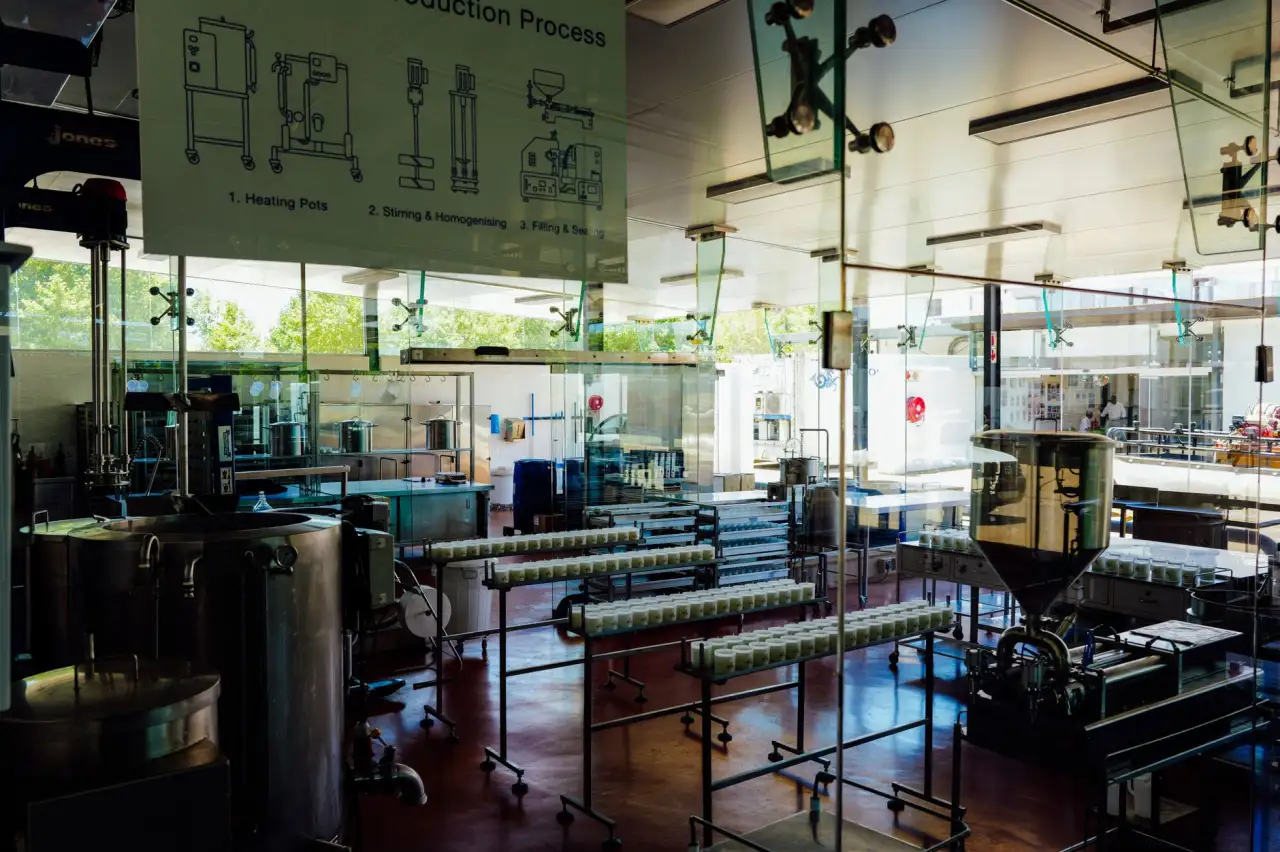
一条典型的五金件除油除锈超声波清洗线,通常包含以下几个功能段:上料台 → 超声除油段 → 超声除锈段 → 多级逆流漂洗段 → 防锈/干燥段 → 下料台。每个段的槽体材质、加热方式、超声频率都有讲究。
以除油段为例,我们通常采用40kHz的超声频率配合碱性脱脂剂,温度控制在55-65℃。这个频段对乳化油、抛光蜡、切削液残留的剥离效果最佳。而除锈段则需换用28kHz低频超声,因为低频空化强度更大,能有效击碎氧化皮和铁锈层。若工件是精密螺纹或细孔结构,建议增加脱气功能——在超声启动前先抽真空或加热沸腾脱气,让液体中溶解气体减少,空化泡能量更集中,小孔内部的锈蚀才能被彻底清除。
实操配置中的关键参数与避坑指南
很多客户第一次做方案时,总爱问“槽子做多大、加热功率多少”。其实更关键的是超声换能器的排布密度。我们做过对比测试:在同样的除锈槽容积下,底部单面布置换能器,锈蚀残留率在3%左右;而采用底部+侧壁三面布置,残留率可降至0.5%以下。当然,成本会增加约18%,但对于出口级五金件,这个投入是值得的。
另外,除锈槽的酸液管理常被忽视。如果采用盐酸或硫酸,必须配置自动补液系统和液位监测,否则浓度波动会导致过腐蚀或除锈不净。我们推荐使用复合型除锈剂(含缓蚀剂),配合循环过滤装置,将槽液中的铁离子浓度控制在30g/L以下,这样药液寿命能延长2-3倍。
- 节拍设计:单槽处理时间建议3-5分钟,若工件油污过重,可增加一道预喷淋,成本仅增加5%但效率提升显著。
- 漂洗水质:最后一道漂洗建议使用电导率≤10μS/cm的纯水,避免水渍残留影响后续电镀或喷涂附着力。
- 干燥方式:对盲孔件,热风循环干燥不够,需增加真空干燥或压缩空气吹干工位,否则积水会引发二次生锈。
数据对比:人工清洗与自动化超声波清洗线的真实差距
我们用某汽车配件厂的M10螺栓(表面有防锈油+轻微锈蚀)做过一个月的产线对比。人工清洗:单班8小时处理量约1.2吨,不良率(锈蚀残留或磕碰划伤)约4.5%,每吨药剂成本约86元。而采用超声波清洗线后,单班处理量提升至3.8吨,不良率降到0.6%,药剂成本降至每吨41元——因为自动化控制浓度和温度,减少了无效消耗。综合算下来,工业清洗环节的年度总成本下降了约40%,设备的静态投资回收期在14-18个月。
这组数据背后,是清洗质量一致性的质变。人工操作时,早班工人精神好清洗效果好,晚班容易偷工减料;而自动化清洗线通过PLC程序控制每个工位的停留时间、超声功率、温度曲线,每批次工件的清洗结果都高度一致,这在汽车、医疗器械等审核严格的行业,是硬性准入条件。
结语:选型时别只看槽体数量
五金件除油除锈自动化清洗线的工艺配置,本质是超声物理场、化学药剂、机械输送、过程控制四者的耦合设计。宁波清大超声科技建议您在选型时,提供至少3-5件典型工件样品,我们会在实验室做清洗验证,出具含除锈率、表面粗糙度变化、药剂消耗等参数的报告,再据此设计线体。这样买到的不是一堆钢板和换能器,而是真正能落地的清洗解决方案。