五金零件除油除锈清洗线工艺参数优化要点
五金件在机加工、冲压或热处理后,表面附着的矿物油、乳化液与氧化皮是影响后续电镀、喷涂质量的“隐形杀手”。若清洗线工艺参数设置不当,不仅除油除锈不彻底,还容易引发工件过腐蚀或氢脆风险。针对多品种、批量化生产场景,超声波清洗线的工艺窗口并非一成不变,而是需要依据材质、油污类型及产能节拍进行系统性调校。
核心工艺参数的控制逻辑
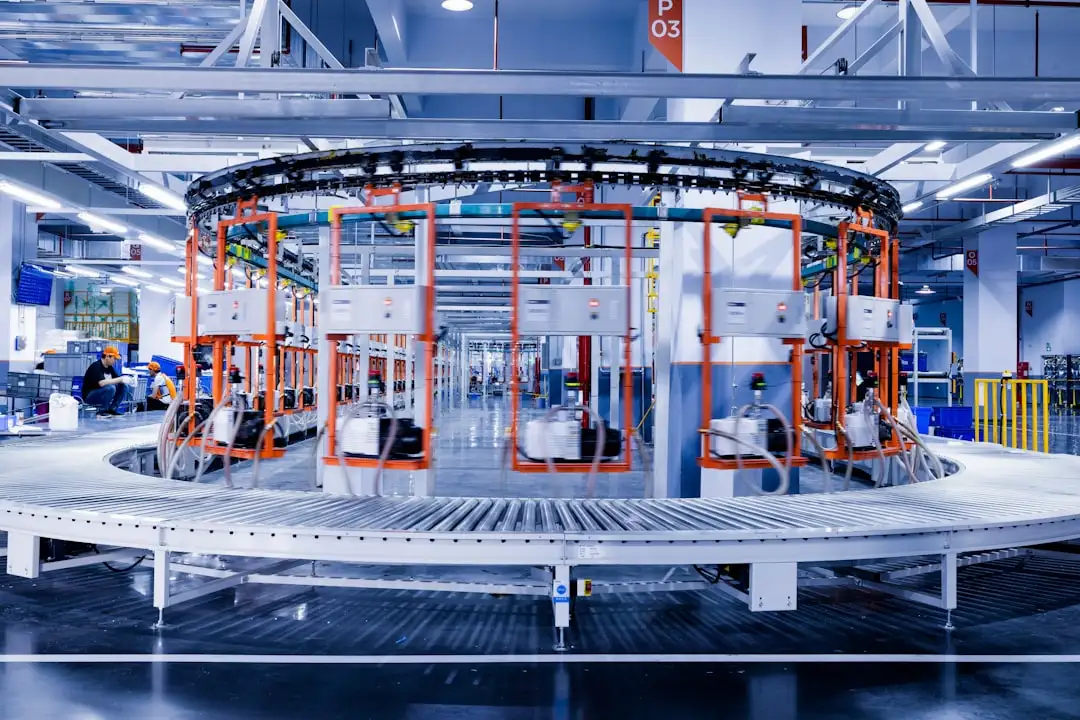
一条成熟的除油除锈超声波清洗线通常包含“脱脂→水洗→酸洗→水洗→防锈/干燥”多个功能槽。真正决定清洗质量的并非单一槽体的药水浓度,而是温度、频率、时间、浓度四要素的协同关系。以最常见的钢铁件为例:
- 温度控制:碱性脱脂液宜维持在55–65℃,温度过低皂化反应迟缓,超过70℃则乳化剂分解加速,反而降低去油效率;酸洗槽则建议控制在40℃以下,防止盐酸挥发过快导致酸雾弥漫。
- 超声频率选择:对于表面有盲孔、螺纹或复杂型腔的五金件,建议采用28kHz+40kHz双频叠加模式,低频负责剥离厚重油垢,高频则专攻细微缝隙的残渣。
- 槽液循环与过滤:除油槽需配置油水分离器,定时撇除浮油;酸洗槽则要关注Fe²⁺离子累积,当铁离子浓度超过80g/L时,即使补加新酸,除锈速率也会明显衰减。
值得强调的是,自动化清洗并非简单地将人工操作改为机械臂搬运。真正的自动化优势在于PLC程序对工件摆动频率、超声功率输出曲线及槽液更换周期的实时管理。例如,当输送链将工件从脱脂槽转入水洗槽时,若停留时间过短,工件表面残留的碱性膜会污染下一道酸洗液,直接导致除锈不均。
常见工艺缺陷与纠正方法
在实际生产线上,工程师最头疼的问题往往是“清洗后工件表面发暗”或“局部锈蚀点残留”。前者多半因酸洗后水洗不彻底,或水洗槽电导率超标——建议将末道水洗的电导率控制在50μS/cm以下,必要时采用二级逆流漂洗。后者则可能源于超声空化强度不足,即换能器实际输出功率与标称值存在偏差,需定期用铝箔纸法或量热法检测各槽体的实际空化强度。
另一个容易被忽视的参数是工件装载量。超声波在液体中传播时,若工件堆积过于密集,会形成“声屏蔽”效应,导致中心区域的清洗盲区。通常建议工件篮有效装载体积不超过槽体容积的40%,且每层之间保留至少10mm的间隙。对于精密冲压件,还需调整超声波的扫频范围,避免驻波场在特定位置形成能量节点。
工艺优化的可持续性思路
随着环保压力增大,工业清洗正逐步向低浓度、可循环方向发展。对于除油除锈清洗线,可以考虑引入在线pH与ORP(氧化还原电位)监测探头,自动补液系统根据实时数据决策添加药剂或排放废液。同时,酸洗槽可采用抑雾剂覆盖液面,既减少酸耗又能保证操作环境安全。在工艺验证阶段,建议采用“标准试片法”每周检测一次清洗效果,试片表面接触角应小于15°,且无肉眼可见的锈斑或水渍。
最后提醒一点:任何工艺参数的调整都应遵循“小步快跑”原则,每次只改变单一变量并记录数据曲线。特别是当生产线切换不同基材(如铝合金与碳钢混线生产)时,必须重新评估除锈液对铝件的腐蚀速率——铝合金在pH低于2的溶液中会剧烈反应,此时需增加缓蚀剂或缩短浸蚀时间。
宁波清大超声科技有限公司在为客户设计超声波清洗线时,始终强调工艺参数与工件实际工况的匹配度。若您在五金零件除油除锈环节遇到清洗不均、效率低下或药水消耗过快等问题,欢迎携带工件样件进行免费清洗试验,用实测数据替代经验猜测,方能真正实现高质高效的自动化生产。