电子行业精密工件超声波清洗线的方案设计与洁净度控制策略
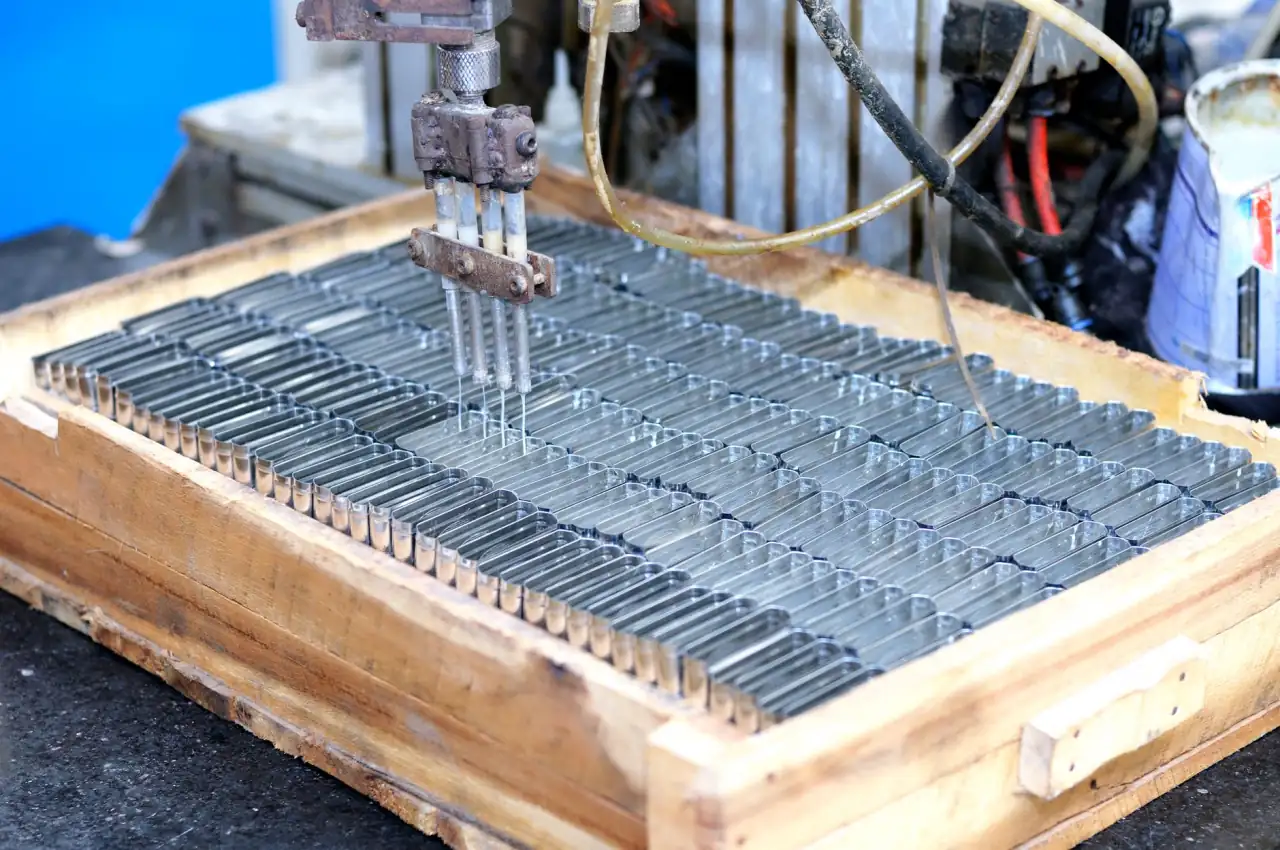
电子行业的精密工件,比如连接器、屏蔽罩、陶瓷基板、微型马达壳体,在冲压、CNC加工、焊接等工序后,表面往往残留冲压油、切削液、指纹和金属微屑。这些污染物粒径小、附着力强,用传统浸泡或手工擦拭很难稳定达到洁净度要求。一条设计合理的超声波清洗线,需要同时解决清洗均匀性、干燥效率和批量一致性三个问题。
清洗线的基本构成与工艺逻辑
典型的电子精密件超声波清洗线通常采用多槽串联结构,常见为“预清洗→超声除油→超声漂洗→喷淋漂洗→热风干燥”五段式布局。预清洗段用40~50℃的水基清洗剂软化油污,降低主清洗槽的负载;主清洗槽频率一般选28kHz或40kHz——28kHz空化强度高,适合去除顽固冲压油,40kHz则更适合盲孔和薄壁件,避免空化腐蚀。
对于有除锈需求的铁基工件,可在超声除油后增加一道弱酸性除油除锈槽,pH控制在3.5~4.5,配合缓蚀剂使用。漂洗段建议采用两级逆流漂洗,末级用去离子水,电导率控制在10μS/cm以下,防止水渍残留。
洁净度控制的关键参数
洁净度不是靠“洗得久”实现的,而是靠参数窗口的稳定控制。以下三个维度最容易被忽视:
- 清洗液老化管理:水基清洗剂在连续使用后,油污浓度上升会抑制空化效应。建议每8~12小时检测一次清洗液浊度或油含量,超过阈值时自动补液或换液。
- 槽液温度均匀性:超声槽内温差超过±3℃时,空化泡分布不均,局部清洗不足。加热管布局和循环泵流量需要匹配槽体体积。
- 干燥段露点控制:电子件干燥后若表面残留水膜,后续镀膜或点胶会出现附着力不良。热风干燥段建议将露点控制在-20℃以下,配合工件旋转或风刀吹扫。
在自动化清洗系统中,PLC需要联动超声功率、槽液温度、传送速度三个变量。例如,当传送速度提高20%时,超声功率应相应提升10%~15%,否则清洗时间缩短会导致洁净度下降。
常见问题与排查思路
实际运行中,最常见的反馈是“同一批工件,有的干净有的不干净”。这通常不是清洗线本身的问题,而是工件在挂具上的摆放方式导致声场遮挡。解决方案包括:改用旋转挂具、降低单筐装载密度、对盲孔件采用扫频超声(频率在28~40kHz之间周期性变化)。
另一个高频问题是清洗后工件表面出现白斑。这往往与漂洗水电导率偏高或干燥温度过高有关。将末级漂洗水电导率降到5μS/cm以下,干燥温度控制在80~90℃之间,白斑问题基本可以消除。
从行业趋势看,电子精密件的洁净度标准正从“目视无油”向“接触角≤10°”或“离子污染≤1.5μg NaCl/cm²”的量化指标过渡。这意味着工业清洗设备需要集成在线检测模块,实时反馈清洗效果,而不是依赖离线抽检。宁波清大超声科技有限公司在超声波清洗线的模块化设计和工艺参数匹配方面积累了较多电子行业案例,可根据工件材质、污染类型和洁净度等级提供定制化方案。