五金件除油除锈用超声波清洗线的工艺参数优化实践
五金件在冲压、切削或热处理后,表面残留的拉伸油、防锈油与氧化皮,一直是后道电镀、喷涂前的“老大难”。尤其当工件形状复杂、盲孔较多时,传统槽式浸泡或人工擦洗不仅效率低下,还容易出现除油不净、返锈等问题。我们用超声波清洗线做除油除锈一体化处理,关键在于把“声场能量”和“化学药剂”的协同关系调到最优。
槽液温度与频率的匹配:不能只看“热”和“振”
很多现场工程师有个误区,认为温度越高、频率越低,清洗效果就越好。实际上,**超声波清洗线**在55℃-65℃区间内,空化阈值最低,气泡崩溃产生的冲击力最强。但温度超过70℃后,空化气泡会因蒸气压过高而提前破裂,反而削弱了剥离油膜的能力。我们通常将除油段设定在60℃±2℃,除锈段则控制在45℃-50℃——因为酸性除锈剂在高温下会加速对基体的腐蚀,尤其是氢脆风险较高的弹簧钢件。
频率方面,28kHz适合去除厚重油污和锈层,但噪音大、对精密小孔穿透力弱;40kHz虽然空化强度稍弱,但能有效进入盲孔和狭缝。实践中,我们采用“双频交替”模式:粗洗段用28kHz打散大块油污,精洗段切换40kHz清除残留微粒。这种组合在气动接头、锁具五金这类复杂件上,**除油除锈**的合格率从92%提升到了99.2%。
药剂浓度与超声波功率的动态平衡
另一个常被忽视的参数是**自动化清洗**中的药剂补加逻辑。传统做法是定时定量补加,但工件带液量、前道工序的油污负荷都在波动,这导致槽液浓度忽高忽低。我们在产线上加装电导率在线监测,当槽液电导率低于设定值的15%时,自动补加浓缩液。同时,超声波功率不再恒定输出,而是根据吊篮负载电流反馈,自动调节发生器输出百分比——负载重时功率提升10%-15%,轻载时则相应下调,既保证效果又延长换能器寿命。
实际案例:某汽车零部件厂的产线改造
去年我们为一家生产汽车刹车支架的客户改造了一条老式清洗线。工件材质为球墨铸铁,表面不仅有切削液,还有热处理后的黑色氧化皮。原工艺是“除油→水洗→酸洗→水洗”四步,节拍4分钟,但酸洗段经常出现过腐蚀,废品率高达3%。
改造后的**超声波清洗线**采用“除油除锈二合一”槽——使用复合型除油除锈剂(主要成分为柠檬酸和表面活性剂),配合上述的双频交替和温度控制。对比数据如下:
- 节拍时间从4分钟缩短至2分40秒
- 废品率从3%降至0.4%
- 酸雾排放量减少70%,车间环境明显改善
- 每班次药液消耗成本下降约22%
最关键的是,原来盲孔内残留的黑色锈迹完全清除,盐雾试验时间从48小时提升到72小时。
这类**工业清洗**场景下,参数不是一成不变的公式。我们建议客户每两周做一次“挂片测试”,用标准试片在固定位置验证空化强度分布,再根据结果微调换能器排布或功率分配。比如,槽体四角位置声场衰减较快,我们就会把该区域的功率密度提高5%-8%。
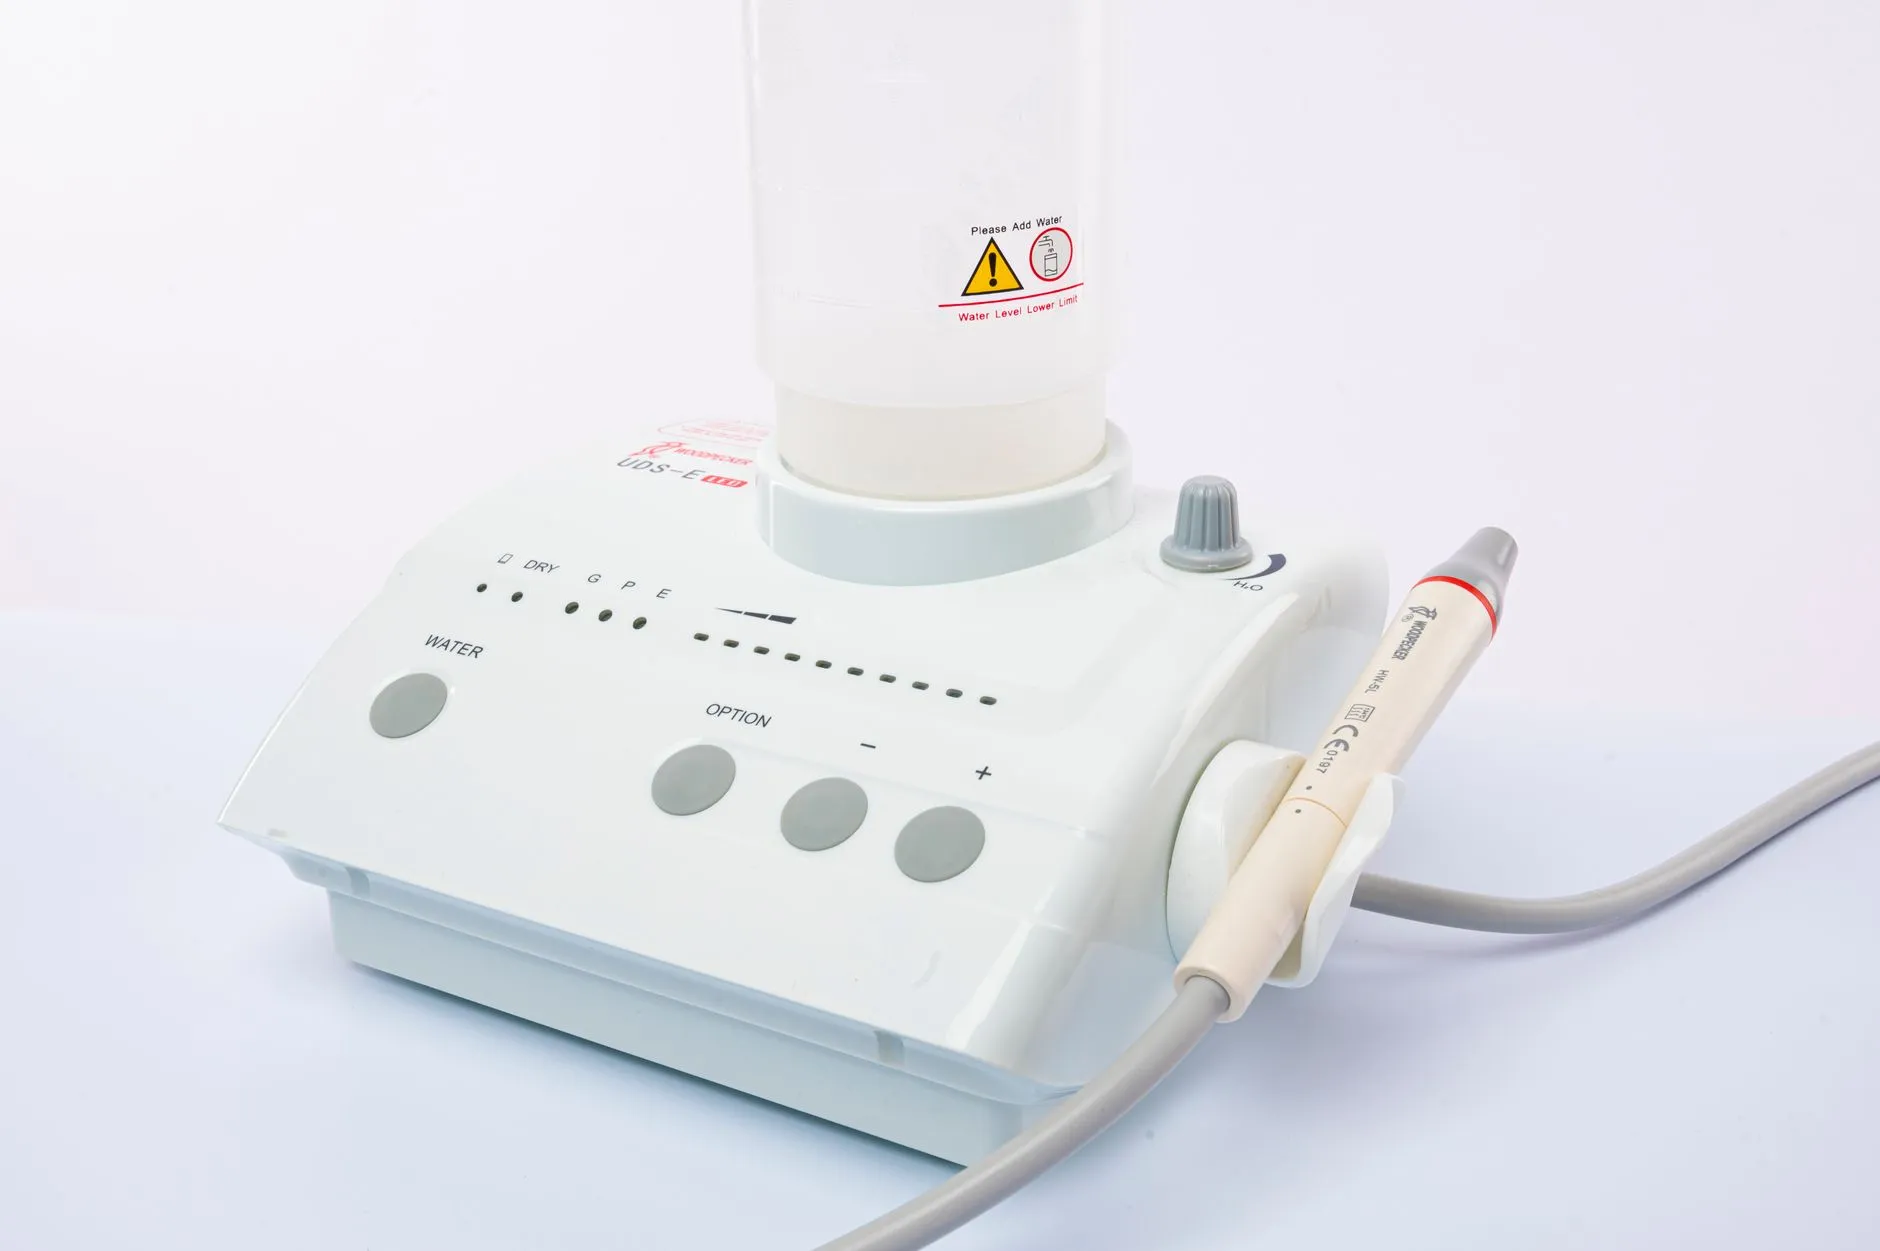
优化过程中还有个细节值得留意:**超声波清洗线**的脱气环节。新配的槽液含有大量溶解气体,会吸收声能,导致开机初期效果变差。我们在控制系统中加入“脱气程序”——先以低功率运行8-10分钟,待液面气泡稳定后,再自动切换至正常清洗参数。这个步骤看似简单,却能让清洗质量波动减小一大截。
说到底,除油除锈的工艺优化没有“万能公式”,它取决于工件材质、油污类型、产能节拍和现场环境。但方向是明确的:通过温度、频率、浓度、功率的闭环控制,让**自动化清洗**真正适应生产节拍,而不是让生产去迁就清洗设备的“脾气”。如果您也在为五金件清洗质量头疼,不妨从这几个参数入手做一轮实测,数据会告诉您答案。