宁波清大超声自动化清洗线在电子元件清洁中的应用案例
电子元件清洗的行业痛点与自动化升级路径
在PCBA、连接器、继电器等电子元件的生产流程中,残留的助焊剂、油污及微型金属碎屑是导致接触不良与电化学腐蚀的主要元凶。传统的人工浸泡或手持喷枪清洗,不仅一致性差,还容易在精密引脚间形成二次污染。宁波清大超声科技有限公司针对这一场景,将超声波清洗线与输送系统、多槽联动工艺深度结合,实现了从“单机操作”到“流水线式自动化清洗”的跨越。
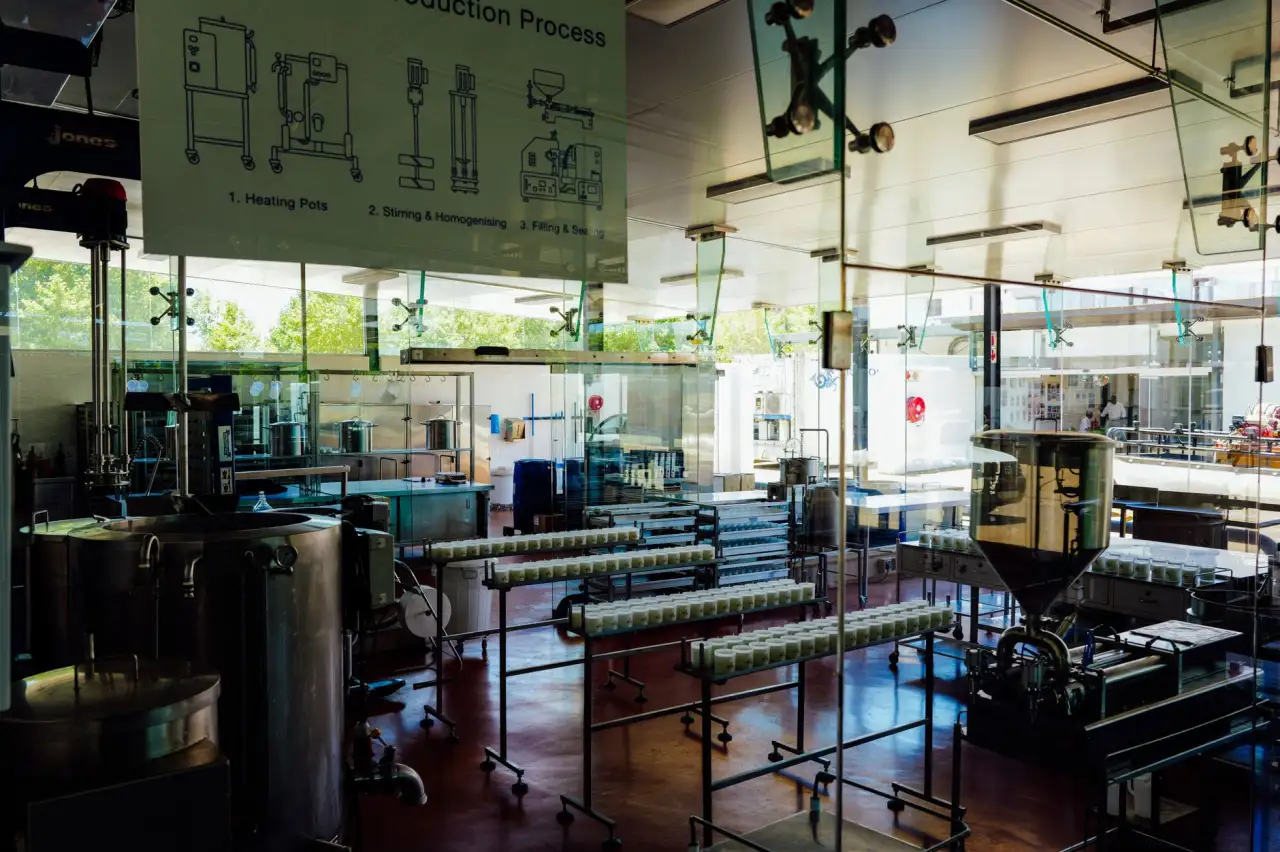
以一条典型的六槽式清洗线为例,其配置遵循“热水喷淋→超声除油除锈→两级纯水漂洗→热风循环干燥”的物理逻辑。值得注意的是,除油槽与除锈槽的药水浓度、温度及超声频率需独立控制,避免酸碱交叉干扰。清大超声的线体设计采用了PLC分段控制,各槽体可单独启停,这为处理不同批次、不同污染程度的工件提供了极大的工艺弹性。
核心工艺参数与设备硬指标
针对电子元件娇贵且结构复杂的特点,我们的超声波清洗线在硬件上做了针对性强化。首先,换能器采用高频28kHz/40kHz双频切换模式,既能强力剥离顽固焊渣,又可切换至高频段保护铝基板或金手指表面。其次,清洗篮采用特制PTFE涂层不锈钢网,避免金属间摩擦产生划痕。
- 除油除锈段:配备循环过滤系统(精度5μm),确保槽液洁净度,延长药水寿命至2-3个月。
- 自动化清洗搬运系统:采用伺服电机驱动的机械臂,定位精度达±0.5mm,节拍可调至3-8分钟/篮。
- 干燥段:采用四级加热与风刀切水组合,出料工件表面残留水渍直径≤1mm。
在宁波某汽车电子控制器生产车间的实测数据中,该线体将一次清洗合格率从87.3%提升至99.1%,且单位能耗较传统浸泡工艺降低22%。这一数据的达成,不仅依赖超声空化作用的物理力,更得益于除油槽内配置的液位自动补偿与油水分离器,确保药液浓度恒定。
运行中的关键注意事项
尽管自动化程度高,但操作端的细节仍决定成败。工业清洗过程中,严禁将镁、铝等活泼金属粉末与酸性除锈剂直接混合,需先验证材料兼容性。另外,工件进入超声槽时,建议保持倾斜角度,避免盲孔内窝藏气泡导致清洗盲区。
- 定期检测换能器阻抗值(正常范围30-40Ω),偏离需及时调整频率跟踪。
- 纯水漂洗段的电导率应在线监控,超过设定值(如2μS/cm)自动报警并排放。
- 链条或输送辊道每周加注高温润滑脂,防止卡滞导致清洗节拍紊乱。
关于除油除锈的常见误区
很多客户误以为除油除锈是同一槽体的工作,实则两者反应机理不同。除油靠表面活性剂乳化,除锈靠酸液化学溶解。若混合使用,不仅消耗药液,还会产生皂化副产物附着在元件表面。清大超声建议在工艺设计阶段,就预留独立的超声乳化槽与酸洗槽,并配备各自的温控系统(除油60℃±5℃,除锈常温至45℃)。
当遇到清洗后工件表面发暗或水渍残留时,优先检查最后一道纯水槽的流量是否低于12L/min,而非急于调整前段药水浓度。经验表明,80%的烘干不良源于风刀角度偏移或滤棉堵塞。
结语:从单点设备到整线价值
宁波清大超声提供的不仅是设备,更是一套经过验证的自动化清洗工艺包。从最初的来样测试、工艺路线规划,到产线集成与SOP编制,我们始终围绕“洁净度数据化、能耗可视化”这一目标。若您的电子元件清洗工序正面临良率瓶颈或人工依赖过重的问题,欢迎携带实际工件至我司实验室进行免费清洗验证,我们将出具包含颗粒度残留(IPC-7525标准)的完整报告。