超声波清洗线选型要点:五金工件除油除锈工艺匹配指南
五金工件除油除锈,为什么选型比采购更重要
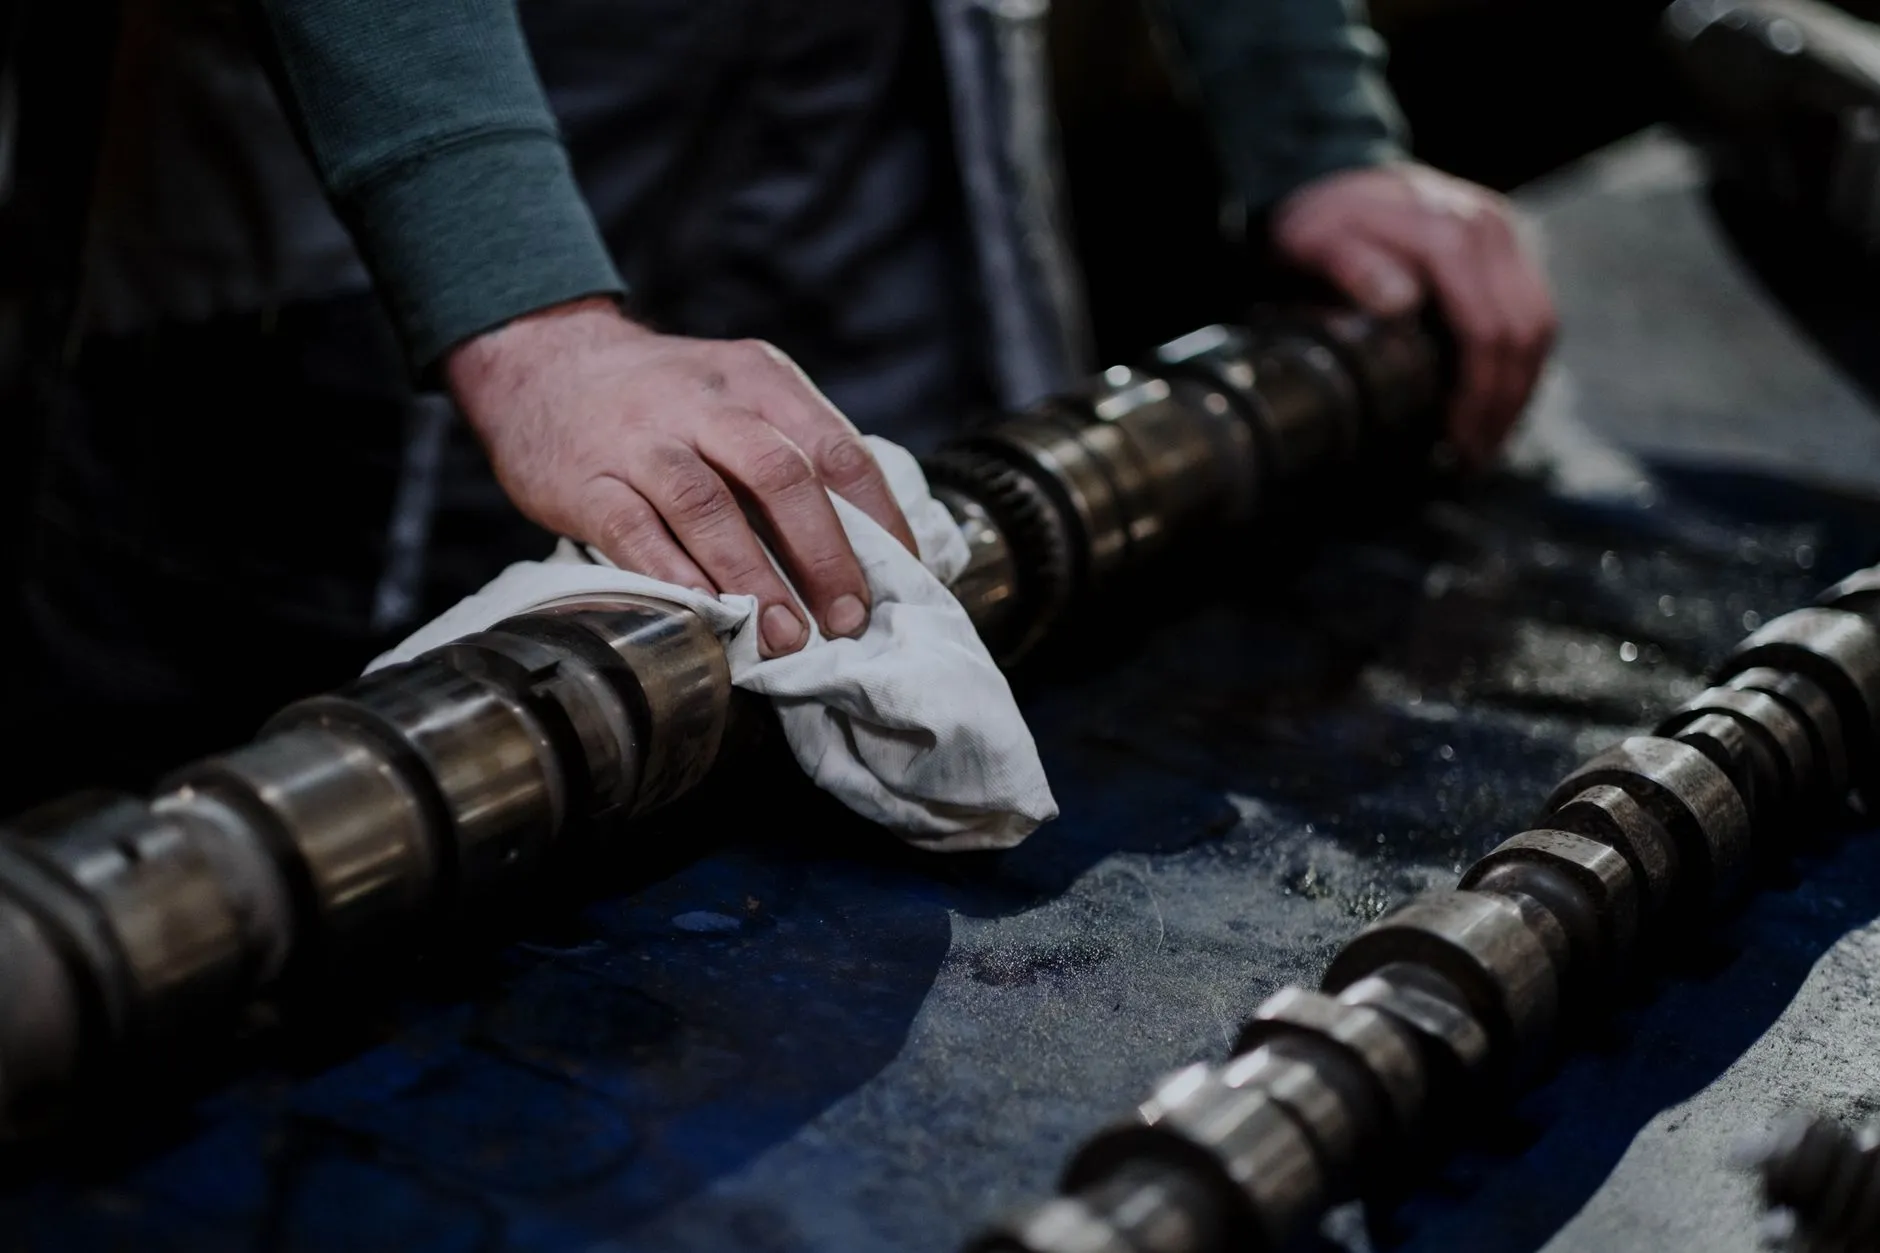
在五金加工车间里,除油除锈从来不是一道“洗干净就行”的工序。油污的皂化程度、锈蚀的附着形态、工件表面的光洁度要求,每一样都在倒逼清洗线的工艺参数做出调整。宁波清大超声科技有限公司在为客户做产线配套时,经常遇到这样的情况:客户拿着同一批工件,在不同厂家试洗后效果天差地别——问题往往不在清洗剂,而在超声波清洗线的频率、槽体布局与烘干节拍是否真正匹配了工件的几何特征与污染物特性。
除油除锈工艺匹配的四个核心参数
选型第一步,先算频率与功率密度。对于厚油脂或重锈层,建议采用28kHz低频段,这类超声波空化强度大,能有效剥离附着层;而精密冲压件、螺纹孔或盲孔较多的工件,则适合40kHz或更高频率,避免过强空化对表面造成损伤。功率密度一般控制在每升槽液30~60W,重油污可上调至80W,但过高会加速清洗剂失效,反而增加运营成本。
第二步看槽体结构与输送方式。连续批量生产建议选用自动化清洗的通过式或多槽串联结构,配合抛动或旋转装置,让工件在槽内不断改变受波角度——这是解决盲孔藏污最有效的手段。槽体材质需选用316L不锈钢,耐酸碱且不易产生二次污染,加热管布局要避开超声波换能器正下方,以免影响声场均匀性。
第三步确认温度与时间窗口。除油除锈的最佳温度通常在50~65℃之间,温度每升高10℃,化学反应速度约提升1.5~2倍,但超过70℃后空化强度会显著衰减。清洗时间并非越长越好,重油污3~5分钟即可完成主体剥离,延长至8分钟以上反而可能导致锈蚀产物重新沉积。第四步,别忘了漂洗与防锈段的衔接,多槽逆流漂洗能有效降低工件带液量,为后续烘干和防锈处理减轻负担。
选型中容易被忽略的现场细节
- 换能器排布方式:底部振板适合扁平件,侧面振板则对管件、异形件覆盖更均匀,必要时采用三维振板组合。
- 清洗剂与超声波频率的匹配:碱性除油剂在低频下更容易产生空化辅助乳化,酸性除锈剂则对高频适应性更好,需提前做小样测试。
- 过滤系统通量:除锈过程会产生大量不溶性铁盐,若过滤精度低于50μm,悬浮物会迅速附着在工件表面,形成二次灰膜。
常见问题快答
问:不锈钢工件除锈后表面发暗怎么办? 这通常是因为酸洗液中缓蚀剂比例不足,或漂洗水总硬度偏高。建议检查酸液浓度(一般硝酸8%~12%为宜),并在末道漂洗使用去离子水,电导率控制在≤10μS/cm。
问:自动化清洗线换型时,参数调整麻烦吗? 目前主流的PLC控制系统都支持配方存储,针对不同批次工件只需调用对应参数组,换型时间可控制在5分钟以内,但前提是选型时预留足够的槽位和独立温控回路。
回归产线本质:稳定比峰值更重要
一条设计合理的超声波清洗线,其价值不在于某一次洗得有多干净,而在于连续运行三个月、五个月后,良品率依然稳定在98%以上。这考验的是换能器的寿命一致性、加热系统的温控精度以及整线的防腐蚀设计。宁波清大超声科技在为客户做工业清洗方案时,始终强调“先分析工件,再设计产线”——把除油除锈的化学过程与超声物理过程拆开看,再合起来调,才能真正实现工艺匹配。如果您的五金工件正面临清洗质量波动或产能瓶颈,不妨带上几件典型工件和现有清洗剂样品,做一次针对性的超声波清洗试验,数据会比任何理论推导都更有说服力。