宁波清大超声自动化清洗线在五金行业的除油除锈应用
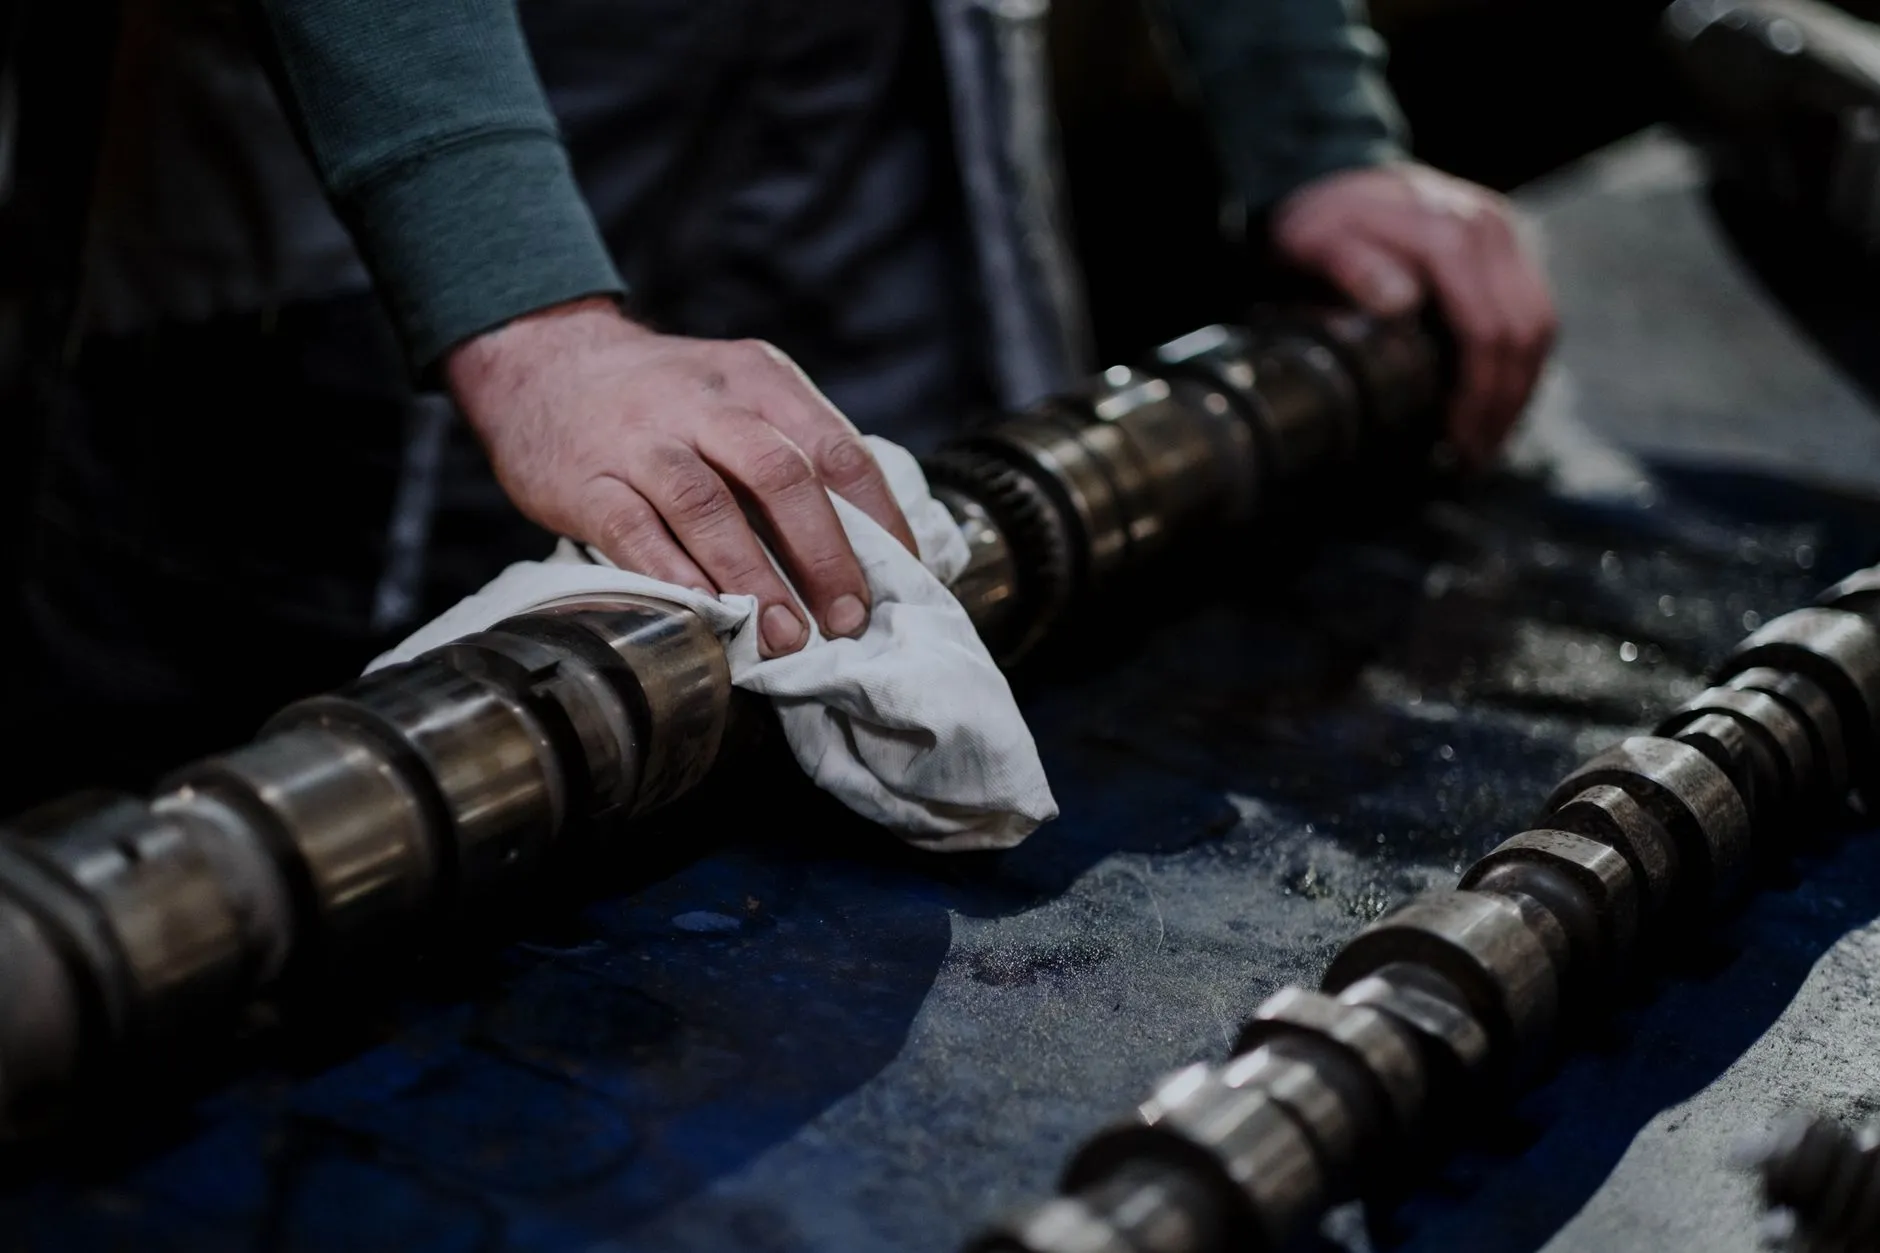
五金加工行业里,除油除锈这道工序看似基础,却最考验产线的稳定性。油污成分复杂——切削液残留、防锈油脂、冲压拉伸油,每一种的皂化值和粘度都不一样;锈蚀更是顽固,氧化皮和浮锈混在一起,靠人工打磨不仅效率低,还容易划伤工件表面,尺寸精度一超差,整批零件就得报废。宁波及周边地区的五金产业集群里,这类痛点尤其突出。
传统清洗工艺的三大瓶颈
早年间的除油除锈多靠人工浸泡槽或手持喷枪作业。工人戴着胶皮手套,在强酸强碱池子里捞件、刷洗、转移,劳动强度大不说,槽液浓度全凭经验补加,工件进出时间也不固定,结果就是**同一批次的产品,有的洗得发白,有的还带着黄锈**。更麻烦的是,废液排放量居高不下,环保压力逐年递增,不少工厂为此没少交罚款。
还有一道隐性的成本——工序间等待。工件在除油槽和除锈槽之间转运,带着残液滴落地面,车间地面又滑又脏,人员滑倒、工件磕碰的情况时有发生。这些看似零碎的问题,累积起来就是每月数万元的隐形成本。
自动化清洗线的技术破局
宁波清大超声科技有限公司针对五金件批量清洗场景,将**超声波清洗线**与除油除锈工艺深度耦合,推出了多槽式自动传送清洗系统。这条线不是简单地把几个槽子串起来,而是通过PLC程序控制机械臂或龙门吊,按预设节拍依次完成:
- 热水预冲洗——软化表面油膜,温度控制在55℃±5℃;
- 超声波除油槽——频率28kHz,配合碱性脱脂剂,利用空化效应剥离顽固油污;
- 超声波除锈槽——采用40kHz高频叠加,使弱酸溶液渗透至锈层底部;
- 多级逆流漂洗——电导率在线监测,末级漂洗水电导率控制在10μS/cm以内;
- 热风循环干燥——避免二次生锈。
- 除锈剂尽量选用复合有机酸,避免盐酸、硫酸等高危酸,既保护设备又降低氢脆风险;
- 超声波发生器的功率密度建议按每升槽液8-12W配置,过低洗不净,过高容易损伤薄壁件;
- 每班次至少用试纸检测一次槽液pH值,配合自动补液泵,别等清洗效果变差了才调参数。
整套**自动化清洗**流程,从进料口到出料口全程无需人工接触工件,节拍时间可根据工件形状和油污程度在3-8分钟之间灵活调整。针对齿轮、轴承等盲孔较多的零件,我们还引入了超声波频率交替扫描模式,避免驻波场导致的清洗盲区,这一细节是很多同行容易忽略的。
现场数据与工艺要点
在宁波某汽车零部件供应商的实测中,该条**超声波清洗线**投入使用后,除油率从原来的92%提升至99.7%,除锈表面等级达到Sa2.5级,且工件表面无过腐蚀现象。整线运行噪音控制在75dB以下,槽液更换周期从3天延长至10天,废液处理量下降了六成。
这里想给五金厂朋友几点实操建议:
从单机到整线的价值跃迁
五金行业的**工业清洗**竞争,拼的不是谁家的槽子大,而是谁能在稳定节拍下把表面质量做到均一。宁波清大超声提供的自动化清洗线,更看重与前后工序的衔接——比如与冲压机联机、与涂装线对接,甚至预留了MES系统通讯接口,方便工厂做生产数据追溯。设备本身不产生直接利润,但它能最大化减少返工和客诉,这笔账算下来,通常一年半左右就能收回投资成本。
清洗线的维护也不复杂,日常只需关注换能器电流是否平衡、链条润滑是否到位。我们给每台设备预置了远程诊断模块,遇到异常会主动推送报警信息到维护人员手机端,减少非计划停机时间。五金件的除油除锈没有捷径,但把每一个物理参数控制到位,稳定产出优质工件,这条路是走得通的。