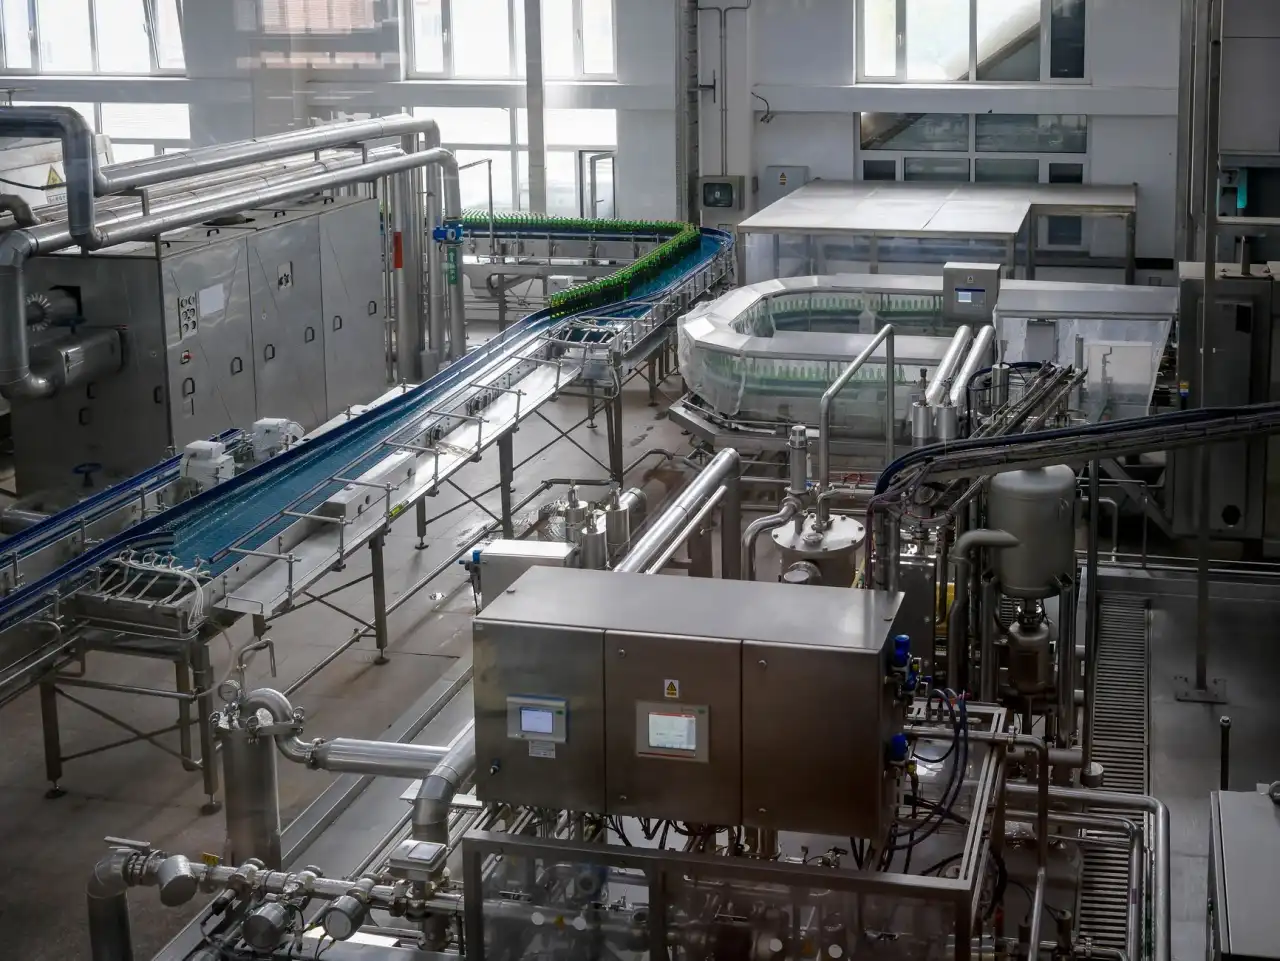
五金件除油除锈自动化清洗线的工艺选型与设备配置要点
五金件加工后表面的油污、锈蚀和氧化皮,一直是令车间主任头疼的问题。传统的手工打磨、浸泡脱脂,不仅效率低,而且废液处理压力大,品质还极不稳定——同一批零件,不同的工人做出来,表面状态可能天差地别。更麻烦的是,一些形状复杂的深孔、盲孔件,人工根本无法触及内部油污,返工率居高不下。
这些问题的根源,其实在于清洗工艺的“粗放化”。很多企业以为除油除锈就是“把零件扔进槽子里泡一泡”,但油污成分不同(矿物油、乳化液、抛光蜡、冲压油),锈蚀程度不同(浮锈、重锈、氧化皮),对清洗介质和能量的需求完全是两码事。如果工艺路线没选对,后面再怎么调参数都是事倍功半。
除油除锈的工艺路线怎么定?
目前主流的路线有三条:一是多槽浸泡式(碱洗+酸洗+水洗),适合几何形状简单、批量大的标准件;二是喷淋清洗,适合平面件或轻油污件,但深孔盲孔容易“洗不到”;三是超声波清洗线,通过空化效应把油污和锈蚀层从工件表面“震”下来,对复杂结构件尤其有效。实际项目中,我们经常把超声波与喷淋、鼓泡、漂洗等工序组合,形成一条完整的自动化清洗线。
拿宁波清大超声科技最近交付的一条汽配五金件清洗线来说,客户之前用传统浸泡,节拍是12分钟一筐,合格率只有86%。改造后采用“超声波脱脂→超声波除锈→两级逆流漂洗→热风循环干燥”的四工位布局,单筐节拍压缩到7分钟,合格率提升到98.5%以上。关键就在于,超声波频率的选取——除油阶段用28kHz,兼顾空化强度和穿透力;除锈阶段降到25kHz以下,强化剥离力,避免酸洗过度产生的氢脆风险。
设备配置的几个关键点
光有工艺路线还不够,设备细节决定成败。首先是槽体材质:除锈槽必须用316L不锈钢或PP板材,普通304在盐酸、硫酸环境下会迅速点蚀。其次是加热与温控,除油温度通常控制在55~65℃之间,温度低了皂化反应慢,高了超声波空化强度反而衰减。
另外,过滤循环系统也不容忽视。除油槽的浮油要能自动溢流撇除,除锈槽的悬浮颗粒物需要袋式过滤或沉淀斜板处理,否则脱落的锈渣会重新附着在工件表面,造成二次污染。我们见过不少客户为了省几百块钱,没装循环过滤,结果整个清洗线变成“脏水煮零件”,越洗越脏。
自动化清洗的另一个核心是输送方式。常见的有多臂龙门式、悬挂链式和网带式。对于五金件这种中小批量、多品种切换的场景,龙门式机械臂最灵活,程序可预设多套清洗流程,切换产品时只需调取不同配方。而大批量单一品种,网带式连续通过效率更高,但灵活性差。
对比一下:超声波清洗线 vs 传统浸泡
- 除油除锈均匀性:超声波清洗线对盲孔、螺纹、折弯内角有效,传统浸泡容易残留死角;
- 清洗时间:超声波通常3~8分钟完成,浸泡需要15~30分钟甚至更长;
- 药剂消耗:超声波配合适当温度,可减少15%~20%的药剂用量,废液处理量随之降低;
- 人工依赖度:自动化清洗线可做到一人多机看护,传统浸泡至少需要2~3人搬运。
当然,超声波清洗线也不是万能的。如果工件表面附着的是厚层氧化皮(比如热处理后的残留),建议先增加一道预喷淋或抛丸工序,把厚壳打散再进超声波除锈槽,否则空化效应会被厚重的氧化层“阻尼”掉,效果大打折扣。
最后给正在做产线升级的朋友一个建议:选型时不要盯着超声波的功率密度死磕,那只是其中一个参数。真正影响除油除锈效果的是频率、温度、清洗剂配方、槽体结构、机械输送精度这些要素的协同匹配。有条件的话,拿自己的工件到设备厂家做一轮小批量试洗,用数据说话,比看任何宣传册都靠谱。宁波清大超声科技在宁波工厂设有开放式清洗实验室,欢迎带件试样,我们愿意陪你一起把工艺参数调到位。