自动化超声波清洗设备与传统清洗方式在工业量产中的效率对比
在五金冲压、精密机加工和汽车零部件行业,清洗工序往往是品质管控的隐形瓶颈。当订单批量从每月几千件跃升至数十万件时,传统的人工浸泡或单槽清洗机很快会暴露出效率与一致性的双重短板。这也是近三年超声波清洗线在工业量产场景中加速替代传统清洗方式的核心原因。
传统清洗方式在量产中的效率天花板
多数工厂早期采用的手工刷洗或简易喷淋线,单件清洗节拍通常在45-90秒之间,且严重依赖工人熟练度。以一条月产30万件的冲压件产线为例,若采用人工浸泡加吹干的方式,至少需要4-6名操作工轮班,清洗一致性却只能维持在85%左右——返洗率居高不下。更棘手的是,盲孔、螺纹和深槽内的除油除锈效果极不稳定,往往需要二次处理。
自动化超声波清洗线的效率逻辑
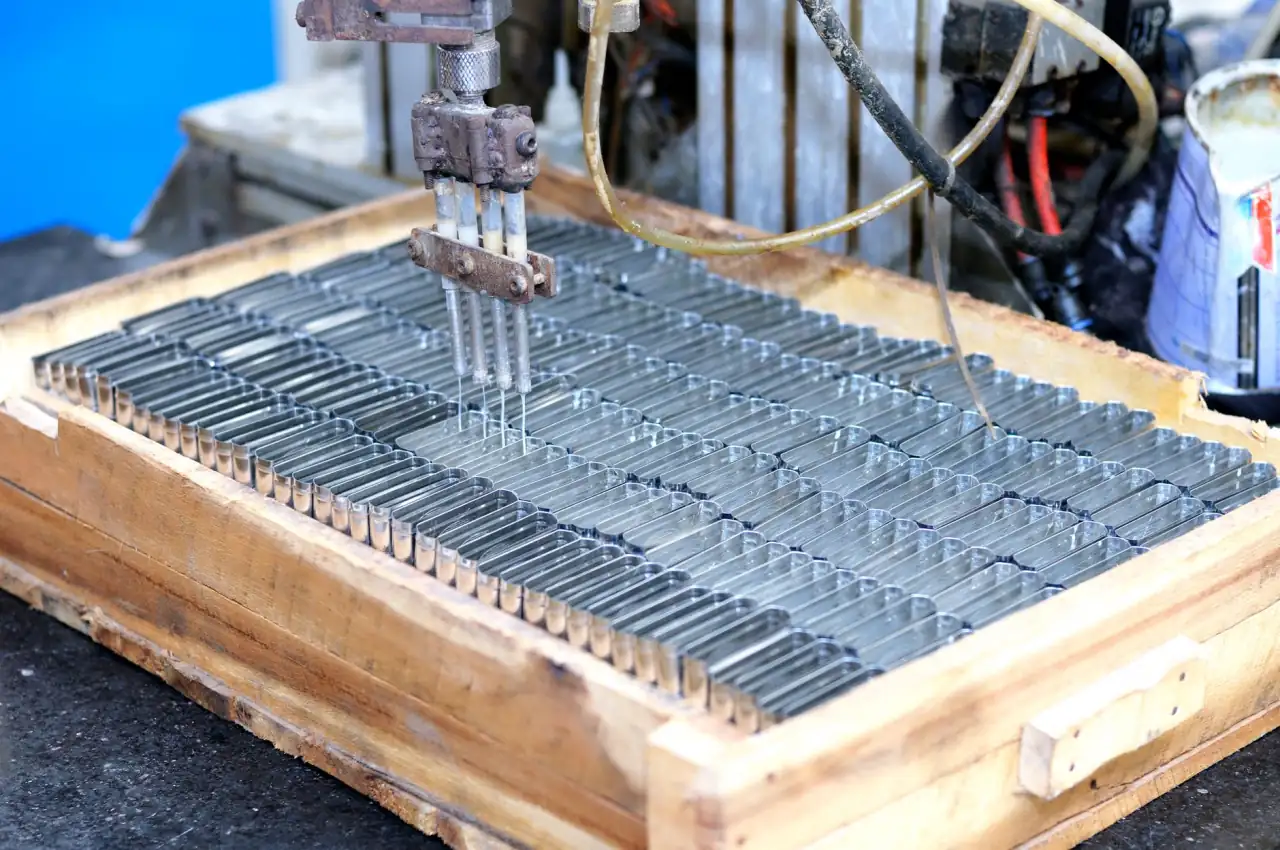
清大超声科技在多个量产项目中验证过一组对比数据:一条标准六槽自动化清洗线(含超声粗洗、超声精洗、漂洗、防锈、烘干)在清洗同款冲压件时,节拍可压缩至12-18秒/篮,单班产能相当于传统方式的6-8倍。其效率优势来自三个层面:
- 空化效应的物理清洗机制:40kHz高频超声波在液体中产生数以万计的微小气泡,爆裂瞬间形成的微射流可剥离微米级油污,无需依赖化学浸泡时间。
- 连续流水线作业:工件通过网带或悬挂链连续通过各功能槽,上下料与清洗同步进行,消除传统方式中的等待与搬运浪费。
- 工艺参数闭环控制:温度、液位、超声功率和传送速度由PLC集中管理,批次间差异控制在±3%以内。
除油除锈工艺的匹配要点
效率提升的前提是工艺匹配。对于同时存在油脂和氧化皮的工件,建议在超声波清洗线前端设置预脱脂槽,中段采用碱性除油剂配合50-60℃超声,后端再进入酸性除锈槽。需要留意的是,除锈槽液对超声空化有衰减作用,通常需将功率密度提高15%-20%才能保持同等清洗强度。此外,漂洗槽应配置溢流补水,避免槽液交叉污染导致工件返锈。
常见问题与排查方向
实际运行中,操作者常反馈“清洗后仍有局部油斑”。排查顺序建议如下:
- 确认超声振子是否出现脱胶或功率衰减,可用铝箔腐蚀法快速检测。
- 检查清洗篮具的摆放密度,工件堆叠超过3层会明显遮挡空化场。
- 核对除油剂浓度与槽液更换周期,乳化油饱和后清洗能力会断崖式下降。
另一类高频问题是烘干后工件表面出现水渍。这通常与漂洗槽水质硬度或烘干段风刀角度有关,而非超声波清洗线本身的能力缺陷。
从投资回报看,一条中型工业清洗线的电费与药剂成本约占传统方式的60%,人工则减少70%以上。对于月产量超过5万件的产线,自动化超声波清洗方案的投资回收期普遍在8-14个月之间。宁波清大超声科技建议,在选型前先对工件材质、污染类型和洁净度标准做完整测试,再确定槽体数量与超声频率组合,避免为“过度清洗”买单。