超声波清洗线在五金零件除油除锈中的技术要点与工艺参数解析
五金零件加工后表面残留的冲压油、切削液与氧化皮,若依靠人工浸泡刷洗,不仅效率低,还容易在盲孔、螺纹处留下死角。超声波清洗线的出现,将除油除锈从"经验活"变成了可量化控制的工艺流程。宁波清大超声科技有限公司在长期服务五金制造客户的过程中发现,真正决定清洗效果的,往往不是单一参数的高低,而是整线工艺的匹配逻辑。
除油与除锈为何要分槽处理
不少工厂试图用同一槽液同时完成除油和除锈,结果往往是油污被酸液乳化后重新附着,锈蚀也未彻底剥离。合理的超声波清洗线通常将工艺拆分为预清洗→除油→漂洗→除锈→中和→漂洗→烘干多个工位。除油段多采用碱性或中性水基清洗剂,配合40~60℃温度与28kHz换能器;除锈段则切换至酸性体系,频率可上调至40kHz,避免酸液对基材过度侵蚀。
关键工艺参数的控制区间
- 超声频率:除油建议28kHz~40kHz,除锈40kHz~68kHz,频率越高空化泡越小,适合精密件
- 功率密度:一般取0.3~0.8W/cm²,重油污件可提升至1W/cm²以上
- 槽液温度:除油50~65℃,除锈常温~45℃,温度过高会加速酸雾挥发
- 清洗时间:单槽3~8分钟,整线节拍需与前后工序匹配
- 漂洗电导率:末道漂洗建议控制在10μS/cm以下,防止残液带出
这些参数并非孤立存在。例如提高功率密度后,若不同步缩短清洗时间,薄壁件可能出现空蚀麻点。自动化清洗的核心价值,正是让每一槽的时间、温度、液位、浓度都处于闭环控制中。
自动化清洗线带来的稳定性提升
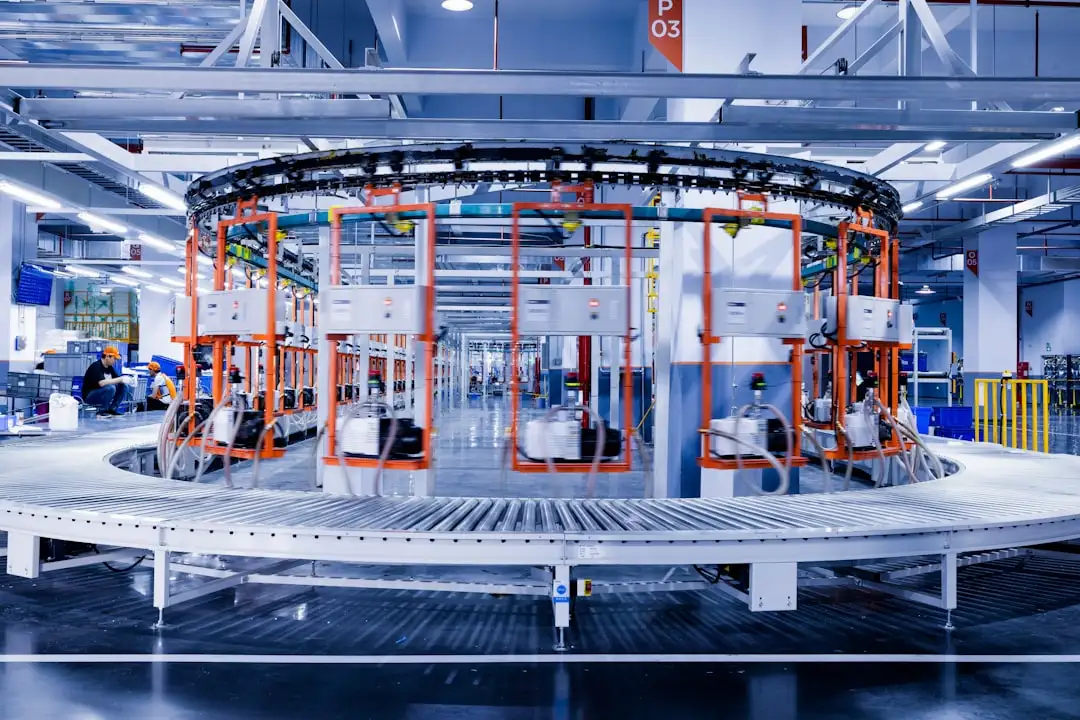
人工清洗的最大变量是人。而超声波清洗线通过PLC与触摸屏联动,可实现自动补液、自动温控、自动传送、自动过滤。以宁波清大超声科技交付的多臂式清洗线为例,工件由网带或吊篮按设定节拍依次经过各功能槽,除油槽配备油水分离器持续撇油,除锈槽则通过pH在线监测自动补充酸液。这种工业清洗方式将批次间差异压缩到极小范围,尤其适合汽配、轴承、紧固件等大批量场景。

值得留意的是,烘干段常被低估。工件出料前若残留水膜,除锈后的新鲜表面会在数小时内返锈。建议热风烘干温度设定在80~100℃,并配合压缩空气吹扫盲孔。
落地选型时的几条实践建议
选购超声波清洗线时,不妨先做三件事:一是用代表性工件做小样清洗试验,记录油污与锈蚀的去除率;二是核算整线能耗与清洗剂消耗,避免"买得起用不起";三是确认换能器品牌与安装方式,底板式与投入式在维护便利性上差异明显。宁波清大超声科技在方案阶段通常会根据工件材质、污垢类型和产能要求,给出槽体数量与频率组合的定制建议,而非套用标准机型。
从行业趋势看,五金零件的除油除锈正朝着低温、低浓度、低排放方向演进。超声波清洗线与真空干燥、膜分离回收等技术的结合,将进一步降低废水处理压力。把工艺参数管住,把自动化程度提上来,清洗这道工序才能真正成为品质的加分项,而不是返工的风险点。