超声波清洗线在五金件除油除锈中的技术原理与工艺参数解析
五金件在加工、储存和转运过程中,表面极易附着冲压油、防锈油以及氧化皮。传统手工擦拭或浸泡清洗不仅效率低,还容易出现盲孔残留。随着人力成本上升和环保要求趋严,越来越多的金属加工企业开始转向超声波清洗线来完成批量化的除油除锈作业。这类设备究竟如何工作?工艺参数又该如何设定?下面结合一线经验做一次梳理。
超声波清洗线的空化效应与除油除锈机理
超声波清洗的核心在于换能器将高频电信号转化为机械振动,在清洗液中产生数以万计的微小气泡。这些气泡在声压作用下迅速膨胀并瞬间闭合,形成局部高温高压的微射流——这就是空化效应。对于五金件而言,微射流能穿透螺纹、盲孔和狭缝,将油膜和疏松锈层剥离下来。相比单纯浸泡,超声波清洗线的优势在于“力”的传递不依赖液体流动方向,因此复杂几何体也能获得均匀的清洗效果。
针对锈蚀较重的工件,清洗线通常会在超声槽前段加入酸洗或除锈剂喷淋模块,利用化学溶解松动氧化皮,再通过超声空化完成精细剥离。这种“化学+物理”的组合,比单一酸洗速度提升30%以上,且能减少酸雾逸散。
除油除锈工艺参数的关键控制点
很多用户反映清洗线买回去后效果不稳定,问题往往出在参数匹配上。以下五个维度需要重点把控:
- 频率选择:28kHz适合一般油污和轻度锈蚀,40kHz则用于精密五金件避免表面损伤;
- 温度控制:除油槽通常设定在55℃~65℃,除锈槽视药剂特性控制在40℃~55℃;
- 清洗时间:单槽超声时间建议3~8分钟,过长可能造成工件表面点蚀;
- 药剂浓度:水基除油剂浓度维持在3%~5%,酸洗液游离酸度需每班滴定检测;
- 漂洗与防锈:超声后必须经过两道漂洗和一道防锈处理,防止残酸返锈。
在实际自动化清洗产线中,这些参数会写入PLC配方,由行车或链网输送系统按节拍自动切换,避免人为误操作。
自动化清洗线的集成趋势与实践建议
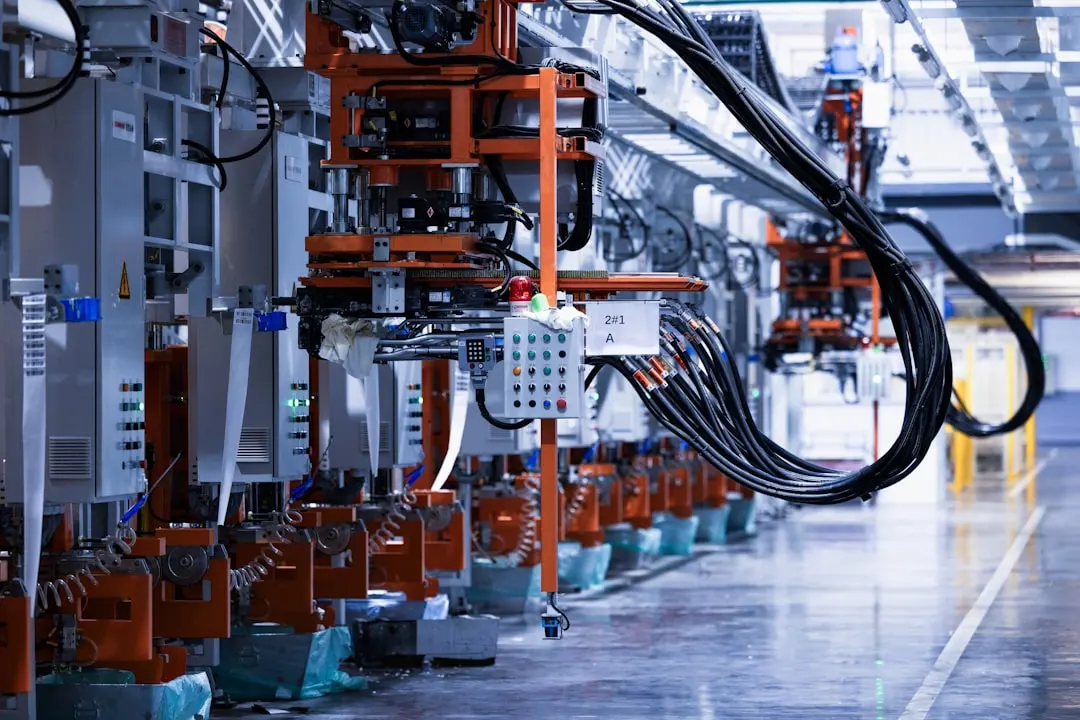
当前工业清洗领域的一个明显趋势是:单机超声槽正被多槽联动超声波清洗线取代。一条典型的自动化线包含超声除油、超声漂洗、喷淋漂洗、防锈浸泡和热风干燥等工位,全程由伺服驱动。宁波清大超声科技在为客户做方案设计时,通常会先做工件试洗,确定油污类型和锈蚀等级,再反推槽体数量与药剂体系。
给正在选型或优化产线的读者三点实践建议:第一,不要只看超声功率,换能器布局和槽体流场同样决定清洗均匀性;第二,除油与除锈尽量分槽进行,避免药剂互相污染;第三,定期检测超声槽的声压分布,换能器衰减超过20%就应考虑维护或更换。把这几件事做到位,清洗线的一致性和寿命都会有明显提升。
从行业走向看,环保型水基药剂、低频率高密度换能器以及在线浓度监测模块正在成为超声波清洗线的标配。五金件除油除锈不再是一道靠人盯的工序,而是可数据化、可追溯的自动化环节。对于追求良率与交付稳定的制造企业来说,把这套系统吃透,比单纯增加清洗时间更划算。