工业清洗中除油除锈效率提升的超声技术解决方案
在金属加工、汽车零部件、五金制造等领域的工业清洗环节中,除油与除锈往往是决定后道工序良率的关键步骤。传统浸泡加人工刷洗的方式,面对盲孔、螺纹、叠片等复杂结构时,效率衰减非常明显。超声波清洗线之所以近年在产线改造中被频繁提及,核心原因就在于它把"化学作用"和"物理空化"叠加到了同一个工艺窗口里。
超声波除油除锈的技术底层逻辑
超声波在清洗液中传播时会产生正负压交替区域,负压阶段液体中形成大量微小气泡,正压阶段气泡瞬间崩溃,局部产生约5000℃的高温和超过1000个大气压的冲击波。这个现象叫空化效应。对于除油来说,空化泡溃灭时的微射流能剥离金属表面的油膜边界层;对于除锈,超声波本身不直接溶解氧化物,但它能持续把新鲜清洗液输送到锈层界面,加速酸洗或螯合剂与氧化铁的化学反应速率。
实际产线中,单纯的超声槽往往配合多槽串联使用:预浸槽→超声除油槽→超声漂洗槽→酸洗除锈槽→超声中和槽→热风干燥。宁波清大超声科技在为客户设计超声波清洗线时,通常先分析工件材质、油污类型(切削液、拉伸油、防锈油差异很大)和锈蚀程度,再确定槽体数量、超声频率和功率密度。
自动化清洗如何提升节拍与一致性
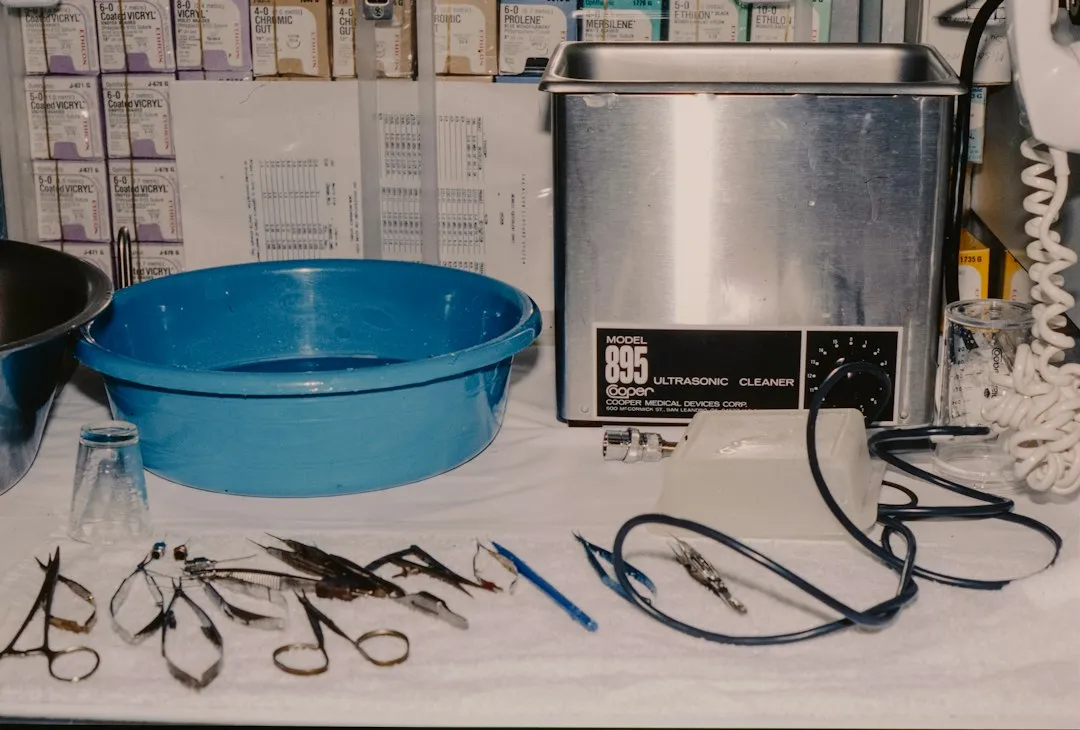
手动清洗的最大问题不是洗不干净,而是每一批次的一致性不可控。操作员的手法、浸泡时间、漂洗次数都会波动。自动化清洗线通过PLC控制行车或链网输送,把每个工位的停留时间精确到秒级,配合温控、液位监控和超声功率闭环调节,让除油除锈效果稳定在工艺窗口内。
以常见的汽车铝压铸件为例,一条典型的超声波清洗线节拍可做到3-5分钟/篮,相比人工刷洗效率提升2-3倍,且盲孔残留率从15%以上降到3%以下。如果前端还有抛丸或喷砂工序,超声线的负载会明显减轻,除锈槽的酸液更换周期也能从每周延长到2-3周。
工艺参数选择中的几个关键点
- 频率选择:28kHz适合一般除油,40kHz适合精密件和薄壁件,低频空化强度大但可能对软金属表面产生微蚀
- 功率密度:通常取0.3-0.8W/cm²,重油污件可提高到1W/cm²以上,但需注意换能器寿命
- 温度控制:除油槽一般55-65℃,除锈槽视酸液体系而定,过高会加速酸雾挥发
- 清洗液匹配:碱性除油剂配超声效果最好,酸性除锈液需选用耐酸型换能器保护层
需要提醒的是,不是所有工件都适合直接上超声。带有大面积软质涂层、未封边的层压材料、以及某些粉末冶金件,强空化可能造成表面损伤。这类情况建议先做小批量验证。
常见问题与排查思路
产线运行一段时间后,操作者常反馈"以前洗得干净,现在洗不干净了"。排查顺序一般是:先看超声是否正常起振(用铝箔试验法测试空化强度),再检查清洗液浓度和污染度,最后确认温度是否漂移。换能器脱胶、发生器功率衰减、液面过低导致空化不足,是三个最高频的原因。
另一个典型问题是除锈后返锈。这通常不是超声的问题,而是漂洗和干燥环节不到位——中和槽pH未控好、干燥温度不够、或者工件在工序间停留过久。在超声波清洗线的设计阶段就把干燥段的风刀角度和热风温度留出余量,能省掉很多现场调试的麻烦。
从行业趋势看,工业清洗正在从"洗得干净"向"洗得稳定、洗得省药水、洗得可追溯"演进。超声技术与自动化输送、在线浓度监测、废水回用系统的结合,会是把除油除锈效率再推上一个台阶的主要路径。